
저작권 © 2022 Adewo 자동화 설비 유한 회사. 모든 권리 보유.
Links Sitemap RSS XML 개인 정보 보호 정책

종이 봉투는 식료품점, 소매점, 테이크아웃 카운터 등 어디에나 있습니다. 그러나 모든 깨끗하고 잘 접힌 종이 봉지 뒤에는 대부분의 사람들이 결코 보지 못하는 도구, 즉 주사위가 있습니다. 종이 봉지 다이는 날카로운 강철 규칙(절단 규칙)과 레이저 절단 슬롯에 설정된 주름 규칙이 있는 합판 보드입니다. 종이에 누르면 가방 모양이 자르고 한 번의 스트로크로 접는 선이 만들어집니다.
포장 사업에 종사하는 경우 이러한 다이가 어떻게 만들어지는지, 그리고 더 빠르고 정확하게 만드는 방법을 아는 것은 생산에 실질적인 변화를 가져올 수 있습니다. 이 가이드는 전체 금형 제작 과정을 단계별로 안내합니다.
단계를 시작하기 전에 실제로 무엇을 구축하고 있는지 명확하게 살펴보겠습니다.
종이 봉지 다이는 강철 규칙 다이입니다. 여기에는 세 가지 주요 부분이 있습니다.
- 다이 보드: 자작나무 또는 단풍나무 베니어로 만든 두꺼운 합판 보드(보통 12~18mm)입니다. 강하고 평평하며 안정적이어야 합니다. 왜냐하면 어떤 뒤틀림이라도 있으면 전체 다이가 떨어져 나가기 때문입니다.
- 절단 규칙: 보통 2pt 또는 3pt 두께의 얇은 강철 칼날로 종이를 절단합니다.
- 주름 규칙: 종이를 자르지 않고 접힌 선을 종이에 밀어 넣는 더 짧고 무딘 규칙입니다.
디자이너는 CAD 소프트웨어(AutoCAD, Illustrator 또는 Cimex)에서 다양한 색상이나 레이어를 사용하여 절단선과 주름선을 구분하는 다이 레이아웃을 만듭니다. 파일은 금형 제작 소프트웨어의 표준 형식인 DXF 또는 DWG로 내보내집니다. 그런 다음 프로세스가 워크샵으로 이동합니다.
시작하기 전에 다음 사항을 확인하세요.
- 다이 보드: 12~18mm 레이저 등급 합판(자작나무 또는 단풍나무)
- 절단 룰 : 2pt(0.71mm) 또는 3pt(1.07mm) 강철 룰
- 주름 룰: 일반적으로 2pt 또는 3pt, 커팅 룰보다 짧음
- 고무 배출재 : 절단 후 종이를 밀어내기 위해 룰 주위에 고무 스트립을 배치함
- CAD 디자인 파일: DXF 또는 DWG 형식
- 레이저 절단기(또는 사용 가능)
- 룰 벤딩 장비(수동 또는 자동)
- 주름 절단기
모든 것은 디자인에서 시작됩니다. 가방을 자르는 위치와 접을 위치를 정확히 보여주는 CAD 도면이 필요합니다. 그것을 주사위의 로드맵이라고 생각하십시오.
- 가방 스타일, 크기, 종이 두께, 접는 구조를 확인하세요.
- DXF 또는 DWG 형식의 CAD 파일을 생성하거나 수신합니다.
- 절단선(실선), 주름선(점선 또는 점선), 필요한 경우 천공선 등 세 가지 유형의 선을 명확하게 표시합니다.
- 치수를 다시 확인하세요. 디자인의 작은 오류가 금형의 큰 오류가 됩니다.
디자인이 준비되면 DXF 파일을 레이저 절단 소프트웨어로 가져옵니다.
- 규모와 원점을 설정합니다.
- 소프트웨어가 어떤 선이 절단선이고 어떤 선이 주름선인지 알 수 있도록 레이어를 매핑합니다.
- 다이보드 두께와 재질 종류를 입력하세요.
- 레이저 출력, 절단 속도, 절단 보상을 설정합니다.
"커프"는 레이저가 보드에 굽는 슬롯의 너비입니다. 이것은 매우 중요합니다. 슬롯이 너무 넓으면 룰이 헐거워져 프레스 실행 중에 빠질 수 있습니다. 슬롯이 너무 좁으면 보드가 휘거나 심지어 갈라질 수도 있습니다. 표준 슬롯 너비는 2pt(약 0.71mm) 또는 3pt(약 1.07mm)입니다.
합판 다이보드를 기계 테이블 위에 놓습니다. 영점에 맞춰서 단단히 고정해 주십시오. 절단 중에 이동하는 보드는 망가진 다이를 의미합니다. 대부분의 최신 기계는 프로브 또는 자동 추적 시스템을 사용하여 보드 두께의 약간의 변화를 조정하고 레이저를 일정한 거리로 유지합니다.
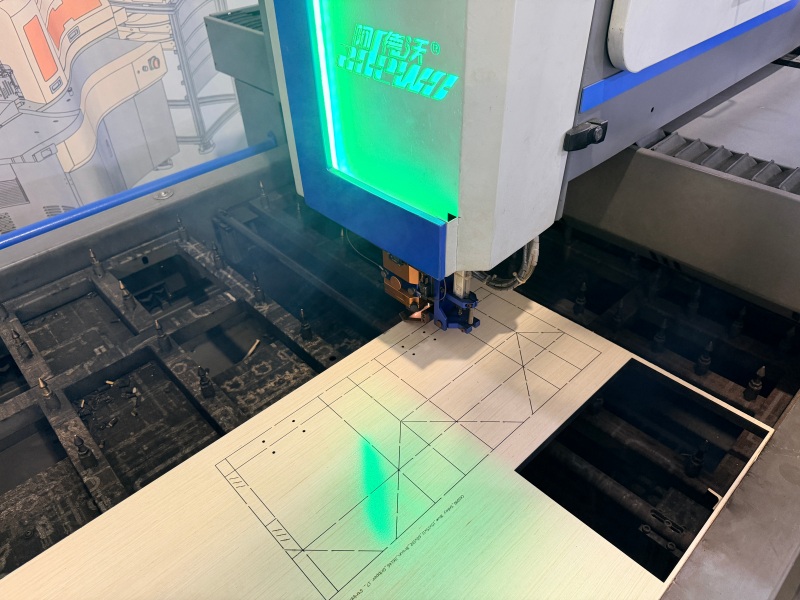
여기서 다이의 모양이 형성되기 시작합니다. CO2 레이저는 절단선과 주름선을 따라 합판에 정확한 슬롯을 태웁니다.
- 절단 프로그램을 시작하고 처음 몇 개의 슬롯을 모니터링하십시오.
- 슬롯 너비와 깊이가 사양과 일치하는지 확인하십시오.
- 브릿지를 주의하십시오. 즉, 밀접하게 간격을 둔 규칙 사이에서 다이보드를 함께 고정하는 절단되지 않은 작은 부분입니다.
- 절단 후 잔재물을 제거하고 판재를 검사한다.
레이저가 끝까지 절단되지는 않습니다. 보드 바닥을 그대로 유지하면서 규칙을 안전하게 유지할 수 있을 만큼 슬롯을 깊게 태웁니다.
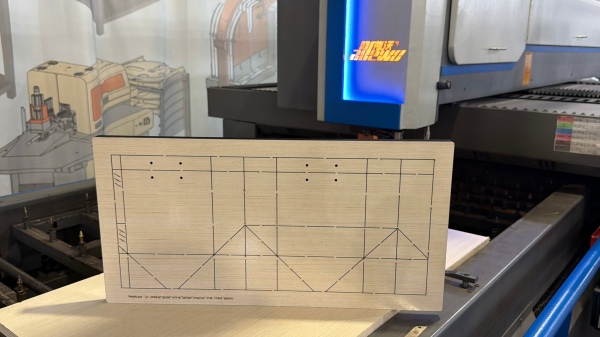
이제 다이 설계에 맞게 강철 규칙을 형성해야 합니다. 절단 규칙은 날카로운 칼날입니다. 주름 규칙은 무뚝뚝하고 약간 짧습니다.
- 다이보드에 맞는 규칙 두께와 높이를 선택하세요.
- CAD 디자인의 곡선과 모서리에 맞게 규칙을 구부립니다.
- 각 룰을 필요한 길이로 자릅니다.
- 복잡한 모양의 경우 균열을 방지하기 위해 응력 지점에서 규칙을 연결(노치)해야 할 수도 있습니다.
수작업 상점에서는 룰 벤더와 룰 커터를 사용하여 이를 수행합니다. 고급 작업장에서는 자동 벤딩 머신이 디지털 파일의 전체 프로세스를 처리하고, 벤딩 및 절단 규칙을 훨씬 적은 수작업 오류로 처리합니다.
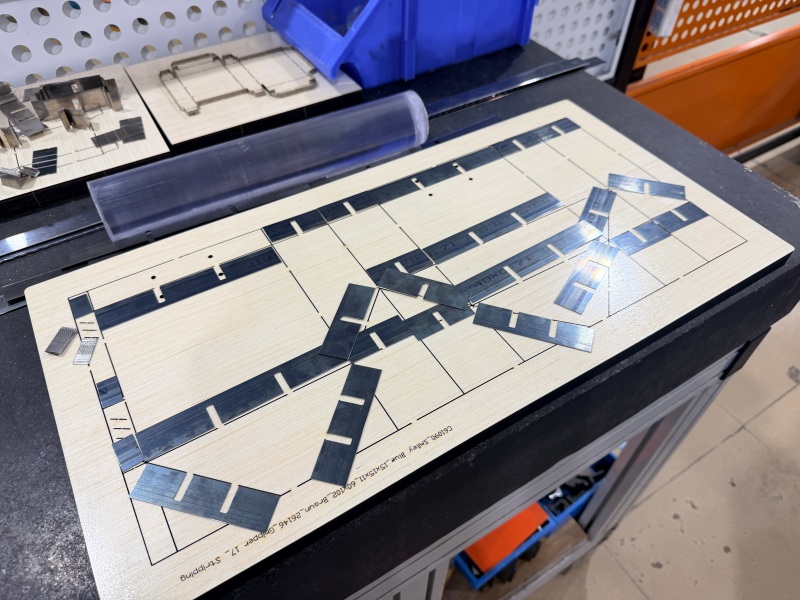
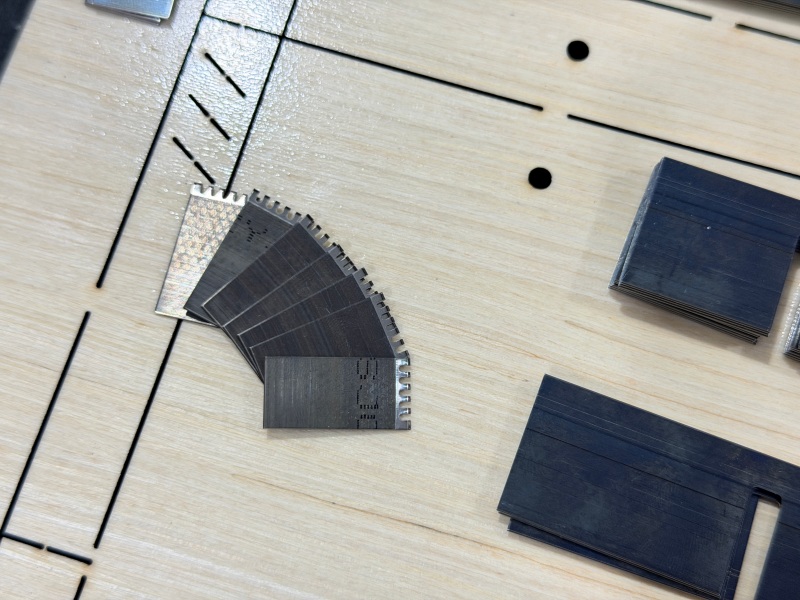
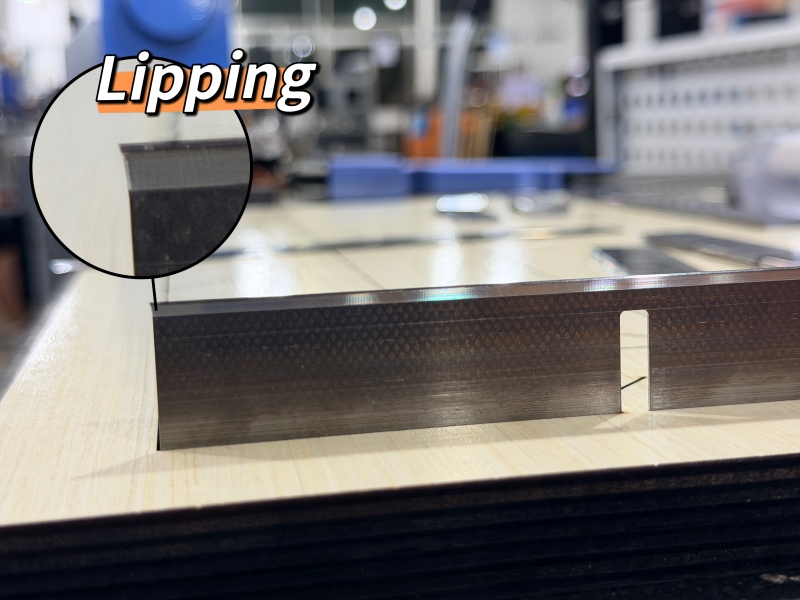
보드 컷과 룰 모양이 완성되었으면 이제 주사위를 조립할 차례입니다.
- 절단선을 따라 홈에 절단자를 삽입합니다.
- 주름 선을 따라 주름 규칙을 삽입합니다.
- 모든 룰이 올바른 높이에 있고 슬롯에 꼭 맞는지 확인하세요.
- 모든 규칙이 동일한지 확인하세요. 너무 높은 규칙은 너무 깊게 깎일 것입니다. 너무 낮게 앉은 사람은 종이를 완전히 놓칠 것입니다.
이 단계를 종종 "규칙 삽입" 또는 "다이 조립"이라고 합니다. 세부적인 작업이지만 올바르게 수행하는 것은 깔끔한 절단과 지저분한 절단의 차이를 의미합니다.
규칙이 적용되면 고무가 필요합니다. 고무 스트립은 절단 가장자리보다 약간 높은 규칙 주위에 배치됩니다. 그들의 임무는 간단합니다. 주사위가 종이를 누르고 절단할 때, 고무가 종이를 주사위에서 밀어내므로 종이가 달라붙지 않습니다.
- 모든 규칙 주위에 고무 스트립을 고르게 배치하십시오.
- 고무가 룰 가장자리보다 높게 위치하는지 확인하십시오.
- 고무가 절단되거나 주름진 부분을 막고 있지 않은지 확인하십시오.
- 종이 조각을 다이에 대고 누르고 들어 올려서 배출을 테스트합니다.
다이가 생산되기 전에 테스트해야 합니다.
- 실제 종이봉투 소재에 테스트 컷을 실행해 보세요.
- 절단 품질 확인: 절단 부분이 깨끗합니까? 용지가 완전히 절단되었습니까?
- 주름 품질을 확인하세요. 종이가 접힌 선을 따라 깔끔하게 접혀 있나요? 균열이나 찢어짐은 주름 규칙을 조정해야 함을 의미합니다.
- 배출 상태를 확인하십시오. 용지가 다이에서 원활하게 배출됩니까?
- 필요에 따라 규칙이나 러버를 조정합니다.
- 모든 것이 정확하면 다이를 청소하고 백 유형과 크기를 라벨링한 후 올바르게 보관하십시오.
종이 봉지 금형 제작에서 주요 장비 단계는 다이보드 절단, 강철 룰 구부리기, 주름 룰 준비 등입니다. Adewo는 이러한 단계를 포괄하는 세 가지 기계를 제공합니다. 각각은 별도로 사용되거나 소규모 생산 라인의 일부로 사용될 수 있습니다.
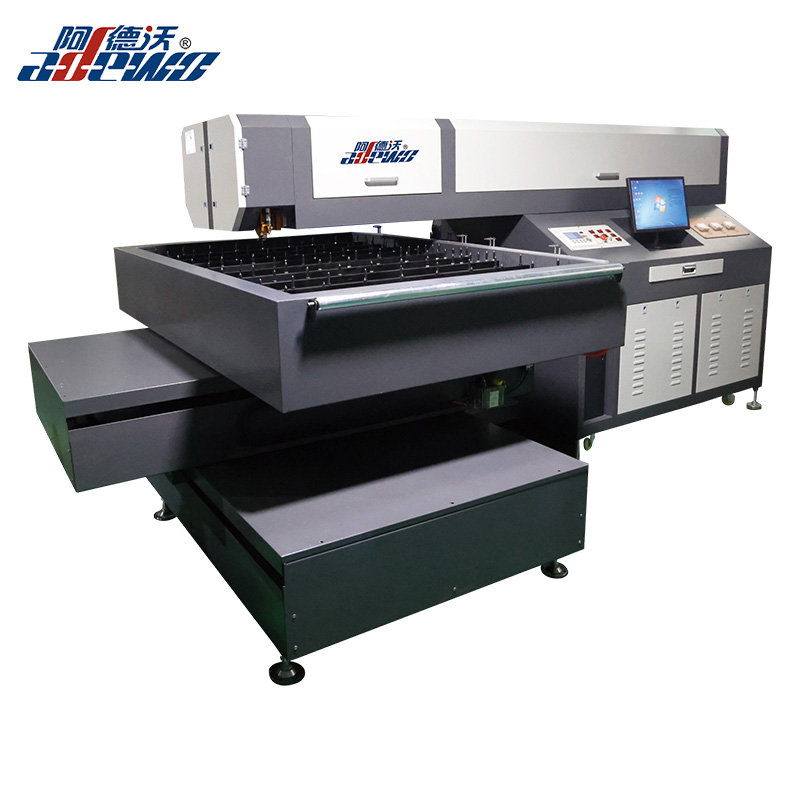
금형 설계가 준비되면 첫 번째 생산 단계는 금형 보드를 절단하는 것입니다. ADW-LC600은 이 작업을 위해 설계된 레이저 절단기입니다.
고정된 레이저 헤드와 이동 테이블을 사용하여 절단을 안정적으로 유지합니다. 수입된 그라운드 볼 스크류 드라이브는 내구성과 높은 정확도를 추가하고 크로스 구조는 장기간 작동을 지원합니다. 자동 팔로우 절단 시스템을 사용하면 한 번에 다양한 두께의 보드를 절단할 수 있으며, 거울과 렌즈는 교체 및 청소가 쉽습니다. 6mm부터 22mm까지의 합판은 물론, 3mm 이하의 PVC보드, 아크릴, 스틸까지 처리 가능합니다.
| 목 | 사양 |
|---|---|
| 작업 영역 | 1200 × 1800mm(맞춤형) |
| 레이저 경로 | 레이저 헤드 고정, 테이블 이동 |
| 드라이브 유형 | 수입 접지 볼 스크류 |
| 절단재료 | 6~22mm 합판, PVC, 아크릴, 강철 <3mm |
| 파일 형식 | AI, DST, PLT, BMP, DXF |
| 전원 공급 장치 | 단상 220V, 50/60Hz, 10A |
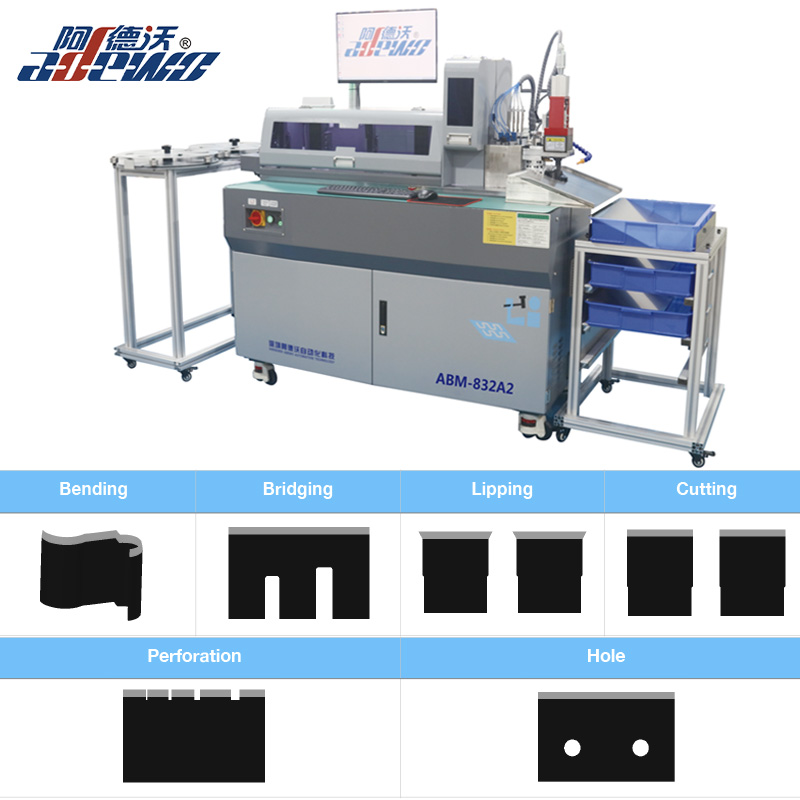
다이보드가 절단되면 철제 룰을 종이봉투 모양에 맞게 구부리고 절단해야 합니다. ABM-832A2는 이 단계를 자동화합니다.
절곡과 절단을 한 번의 작업으로 결합하여 공정을 더욱 안전하고 효율적으로 만듭니다. 멀티 펀치 도구는 립핑, 몰드 컷, 브리지, 구멍 또는 천공과 같은 선택 사항을 제공하며 각 도구는 독립적이며 교체가 쉽습니다. 스크류 가이드 피딩 기능이 있는 이중 클램프로 지속적인 작동이 가능하며, 스마트 소프트웨어는 다양한 언어 옵션으로 사용하기 쉽습니다. 0.45mm~1.05mm의 룰 두께와 8mm~32mm의 룰 높이를 지원합니다.
| 목 | 사양 |
|---|---|
| 규칙 두께 | 0.45, 0.53, 0.71, 1.05mm |
| 규칙 높이 | 8~32mm |
| 기본 기능 | 벤딩, 리핑, 몰드컷, 브릿지, 플랫컷 |
| 선택적 기능 | 천공, 구멍 |
| 파일 형식 | DXF, DWG |
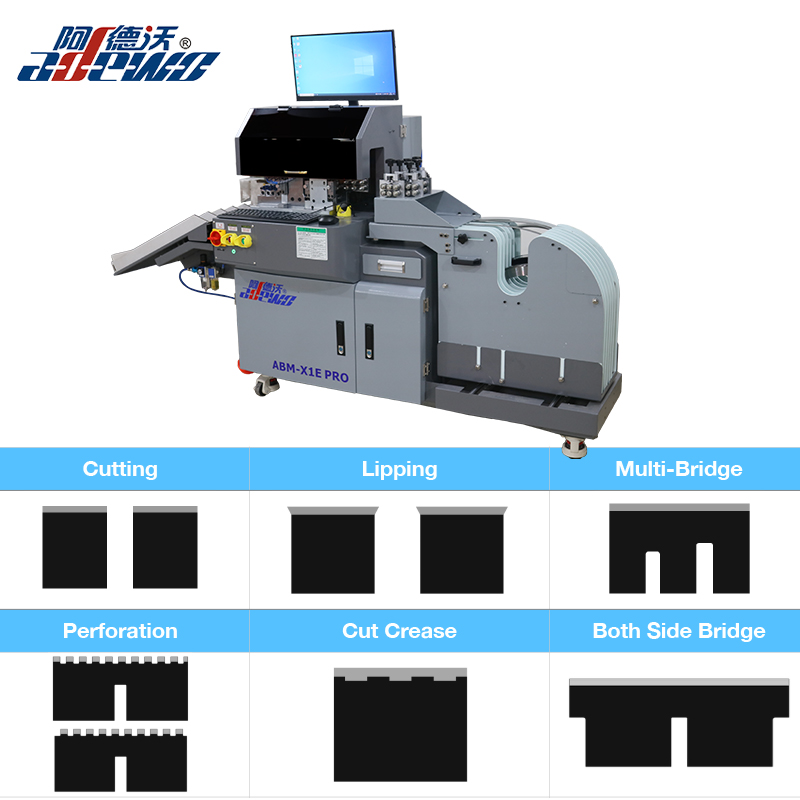
종이 봉지를 깨끗하게 접으려면 주름 규칙이 중요합니다. ABM-X1E PRO는 주름 규칙 및 관련 기능을 정확하게 준비하는 데 도움이 됩니다.
소프트웨어는 다양한 길이를 자동으로 식별하므로 수동으로 정렬할 필요가 없습니다. 탈지 룰 및 4포인트/8포인트 레이저 주름 옵션을 포함하여 도구를 사용자 정의할 수 있습니다. 각 도구는 독립적이고 교체가 용이하며 서보 모터는 자동 브리징 및 자동 절단을 처리합니다. 천공 폭과 절단 주름은 소프트웨어를 통해 설정할 수 있습니다. 다중 룰 카세트는 최대 7개의 강철 룰 코일을 수용하여 쉽고 안전하게 변경할 수 있습니다. 이 기계는 영어와 중국어 소프트웨어도 지원하며 설치 공간이 작습니다.
| 목 | 사양 |
|---|---|
| 규칙 두께 | 0.71, 1.05, 1.42mm |
| 세 가지 도구 기능 | 브리징,커팅,립핑,양측 브릿지 |
| 4가지 도구 기능 | 브리징,커팅,립핑,양측브릿지,퍼포레이션 |
| 선택적 기능 | 컷 주름, 코너 컷, 4pt/8pt 주름 룰, 스트리핑 룰 |
| 파일 형식 | DXF, DWG |
- 종이봉투를 생산하는 금형업체는 작업시간을 단축하고 싶어 정기적으로 금형을 제작합니다.
- 빡빡한 납품 일정을 충족하기 위해 더 빠른 다이 생산이 필요한 포장 회사.
- 작업 전반에 걸쳐 더 나은 일관성과 반복성을 원하는 제조업체.
- 인건비를 비례적으로 증가시키지 않고 종이 봉지 다이 생산을 확장하려는 기업.
종이 봉지 다이를 만드는 것은 CAD 설계 및 레이저 절단부터 룰 벤딩, 삽입, 고무 가공 및 테스트에 이르기까지 모든 단계에서 정밀도가 요구되는 다단계 프로세스입니다. 이러한 단계 중 하나라도 잘못되면 다이가 깨끗하게 절단되지 않거나 제대로 접히지 않거나 지속되지 않는다는 의미입니다.
좋은 소식은 이 프로세스의 대부분이 자동화될 수 있다는 것입니다. 종이 봉지 다이를 생산하고 속도, 정확성 또는 일관성을 향상시키고 싶다면 이 기계를 살펴볼 가치가 있습니다. 생산 요구 사항에 맞는 데모, 기계 사양 또는 기술 지원을 받으려면 Adewo에 문의하세요.
저작권 © 2022 Adewo 자동화 설비 유한 회사. 모든 권리 보유.
Links Sitemap RSS XML 개인 정보 보호 정책